Høyhastighetsgranulat og pulverpakkemaskin
Cat:Universal helautomatisk granulatpakkemaskin
Hovedtekniske parametere: 1) utstyrsmodell: MP140; 2) Designet pakkehastighet: 400-600 pakker/minutt; 3) ferdige pakkedimensjoner:...
Se detaljer

No
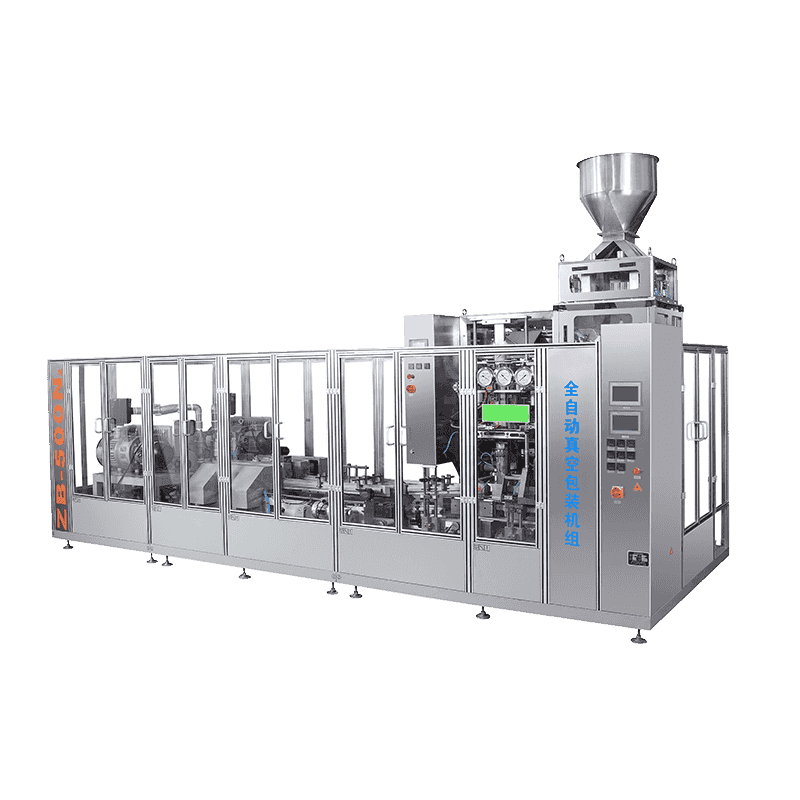
A vakuum granulat pakkemaskin er et stykke emballasjeutstyr som fyller en målt mengde granulært produkt i en pose eller pose, evakuerer luften fra innsiden av pakken, og deretter varmeforsegler åpningen - alt i en enkelt integrert prosesssyklus. Vakuumtrinnet er det som skiller denne kategorien fra standard granulatfyllings- og forseglingsutstyr. Ved å fjerne oksygen fra pakkens headspace før forsegling, skaper maskinen et miljø med lavt oksygen som reduserer oksidasjon, mikrobiell vekst og fuktighetsdrevet nedbrytning av produktet inne.
Granulatformatet dekker et bredt spekter av produkttyper – alt fra ris, kaffebønner, nøtter og kryddergranulat i matsektoren til polymerpellets, kjemiske granuler, gjødselprills og farmasøytiske granulat i industrielle og tekniske applikasjoner. Det disse produktene deler er en partikkelform som flyter og måler annerledes enn pulver eller væsker, og som vanligvis drar nytte av oksygenekskludering for å bevare kvaliteten, forlenge holdbarheten eller opprettholde nøyaktige fysiske egenskaper under lagring og transport.
Den integrerte naturen til vakuumgranulatpakkemaskinen – som kombinerer veiing eller volumetrisk fylling, vakuumevakuering og varmeforsegling i én sekvens – er det som gjør den mer kompleks enn en enkel poseforsegling, og å forstå hvordan hvert delsystem fungerer er avgjørende for å velge riktig maskinkonfigurasjon og opprettholde konsistent produksjonskvalitet i produksjonen.
Vakuumgranulatpakkemaskiner er tilgjengelige i flere konfigurasjoner som er forskjellige i automatiseringsnivå, gjennomstrømningskapasitet, poseformatkompatibilitet og fotavtrykk. Å velge riktig konfigurasjon starter med å forstå hva hver type er designet for.
Enkeltkammermaskiner er den enkleste kategorien av vakuumgranulatpakkere. Operatøren plasserer en forhåndsfylt eller samtidig fylt pose inne i et vakuumkammer, lokket lukkes, kammeret evakueres og posen forsegles før kammeret settes under trykk og åpnes. Enkeltkammermaskiner er kompakte, relativt lave i pris og egner seg for små til middels produksjonsvolumer der produksjonskrav kan møtes med manuell eller halvautomatisk drift. Begrensningen deres er gjennomstrømning - fordi vakuum- og forseglingssyklusen skjer én kammerbelastning om gangen, er utgangshastighetene begrenset av syklustiden, vanligvis 20 til 40 sekunder per pakke.
Dobbeltkammermaskiner opererer to kamre vekselvis - mens ett kammer er under vakuum og forsegling, laster operatøren det andre kammeret. Denne vekslende syklusen dobler nesten den effektive gjennomstrømningen sammenlignet med en enkeltkammermaskin av tilsvarende størrelse uten å kreve et helautomatisk fôringssystem. Dobbeltkammer vakuumgranulatpakkemaskiner er mye brukt i matforedlingsoperasjoner som kjører middels produksjonsvolum, spesielt for produkter som nøtter, tørket frukt og kaffe der manuell lasting er akseptabelt, men det er nødvendig med høyere ytelse enn en enkeltkammermaskin kan tåle.
Roterende maskiner monterer flere vakuumkamre på en roterende dreieskive som indekserer kontinuerlig gjennom fyllings-, vakuum-, forseglings- og utløpsstasjoner. Hvert kammer går gjennom syklusen mens de andre er på forskjellige stadier samtidig, og produserer en nesten kontinuerlig utgangsstrøm. Roterende vakuumgranulatpakkemaskiner leverer betydelig høyere gjennomstrømning enn kammerbaserte alternativer - typisk 20 til 60 pakker per minutt avhengig av kammerantall og syklustid - og er standardkonfigurasjonen for høyvolumsmat- og industrigranulatpakkelinjer. Kapitalkostnad og fotavtrykk er tilsvarende høyere.
Form-fyll-forsegling (FFS) vakuummaskiner danner posen fra en rull med flat eller rørformet film, fyller den med granulat, påfører vakuum og forsegler – alt innebygd og automatisk. Denne konfigurasjonen eliminerer behovet for å forhåndsfremstille eller forhåndsfylle poser, reduserer håndtering av emballasjemateriale og oppnår det høyeste automatiseringsnivået og laveste arbeidskostnad per enhet for alle typer vakuumgranulatpakkemaskiner. Vertikale FFS-maskiner er vanlige for frittflytende granulat med middels pakkevekt; horisontale FFS-konfigurasjoner håndterer større eller tyngre pakker. FFS-maskiner krever høyere kapitalinvesteringer og mer teknisk vedlikeholdsevne enn maskiner av kammertype.
Fyllingssystemet i en vakuumgranulatpakkemaskin bestemmer dosenøyaktigheten, noe som direkte påvirker produktutlevering (overfylling), pakkeuniformitet og regelmessig samsvar for deklarert nettovekt. To hovedfyllingsmetoder brukes: veiebasert fylling og volumetrisk fylling.
Multihead kombinasjonsvekter er den mest nøyaktige og høyest gjennomstrømningsmetoden for fylling av granulære produkter. En flerhodevekt – vanligvis med 10, 14 eller 16 veiehoder – deler produktstrømmen i flere porsjoner, veier hver av dem samtidig og velger deretter kombinasjonen av hoder hvis totalvekt er nærmest målet. Denne kombinatoriske tilnærmingen oppnår fyllingsnøyaktigheter på ±0,5g til ±2g avhengig av produktegenskaper og målvekt, og kan levere fyllhastigheter på 40 til 120 veiesykluser per minutt. Multihead-vekter er standarden for granulatprodukter av matkvalitet der vektnøyaktighet og hastighet begge er kritiske – nøtter, ris, kaffe, snacks og lignende produkter.
Påfyllingssystemer for én hodevekt bruker én veiebeholder basert på veieceller som samler produktet til målvekten før dosen slippes inn i posen. Disse systemene er tregere enn flerhodevekter, men betydelig rimeligere, noe som gjør dem passende for linjer med lavere hastighet eller for produkter der produksjonshastigheten til en flerhodevekt er mer enn nødvendig. Fyllingsnøyaktigheten er vanligvis ±1g til ±5g, noe som er tilstrekkelig for de fleste industrielle granulatemballasjeapplikasjoner og for matprodukter der målvektene er større og den prosentvise nøyaktighetstoleransen er tilsvarende bredere.
Volumetriske fyllstoffer dispenserer et fast volum av produktet per syklus i stedet for en fast vekt. Denne metoden er raskere og mekanisk enklere enn veierbasert fylling, men fyllingsnøyaktigheten er helt avhengig av konsistent produktbulkdensitet - hvis granulatetettheten varierer mellom partier (på grunn av endringer i fuktighetsinnholdet, partikkelstørrelsesvariasjoner eller temperatureffekter), vil den dispenserte vekten variere selv om volumet er konstant. Volumetrisk fylling er egnet for frittflytende, ensartede granuler med stabil bulktetthet der vekttoleransekravene er moderate, og for applikasjoner hvor omtrentlig fyllmengde er akseptabel.
Vakuumpumpen er komponenten som definerer den faktiske vakuumytelsen til en granulatvakuumpakkemaskin, og pumpespesifikasjoner bestemmer direkte det resterende oksygennivået inne i den forseglede pakken. For produkter der oksygeneksklusjon er den primære årsaken til vakuumpakking – oksidasjonsfølsomme matvarer, farmasøytiske granulat, hygroskopiske kjemikalier – er pumpesystemet den mest kritiske ytelseskomponenten på maskinen.
| Pumpetype | Ultimativt vakuum | Syklushastighet | Best for |
| Oljeforseglet roterende vinge | 0,5–2 mbar | Rask | Mat, farmasøytiske, høyvakuumapplikasjoner |
| Tørrklopumpe | 50–100 mbar | Middels | Industrigranulat, kjemiske produkter, lav vedlikeholdsprioritet |
| Roots Blower (booster) | 0,1–1 mbar (med støttepumpe) | Veldig rask | Linjer med høy gjennomstrømning som krever dypt vakuum raskt |
| Oljefri roterende vinge | 5–20 mbar | Middels | Rene rom, matkvalitetsmiljøer som unngår risiko for oljeforurensning |
Oljetette roterende vingepumper er de mest brukte i matvaregodkjente vakuumgranulatpakkemaskiner fordi de oppnår de dype vakuumnivåene – vanligvis under 5 mbar resttrykk – som er nødvendig for å redusere oksygeninnholdet i pakken til under 1 %, og de gjør det raskt nok til å opprettholde syklustidene som kreves på produksjonslinjene. Avveiningen er at oljetette pumper krever regelmessige oljeskift, og oljetåkeutskillere må vedlikeholdes for å forhindre at oljedamp forurenser matproduksjonsmiljøet. Tørrklopumper eliminerer behovet for oljevedlikehold, men oppnår grunnere vakuumnivåer, noe som gjør dem bedre egnet til industriell granulatemballasje der moderat vakuum er tilstrekkelig.
Pumpeforskyvningskapasitet – uttrykt i m³/time – bestemmer hvor raskt kammeret når målet vakuumnivå. Underdimensjonerte pumper forlenger syklustiden; riktig dimensjonerte pumper når målvakuum innenfor det tildelte syklusvinduet. Når du evaluerer en vakuumgranulatpakkemaskin, be om pumpefortrengningsspesifikasjonen sammen med målvakuumnivået, og verifiser at kombinasjonen er oppnåelig innenfor den angitte syklustiden for kammervolumet til den spesifikke maskinen som vurderes.
Forseglingen er den endelige barrieren mellom den støvsugede pakkens indre og den utvendige atmosfæren, og forseglingssvikt - enten umiddelbar eller forsinket - gjør hele vakuumpakkingsprosessen ineffektiv. Granulatprodukter byr på spesifikke utfordringer for forseglingsdannelse som skiller seg fra flytende eller fast produktemballasje, og å forstå disse utfordringene er avgjørende for å spesifisere riktig forseglingssystem og opprettholde forseglingskvaliteten i produksjonen.
De fleste vakuumgranulatpakkemaskiner bruker impuls- eller konstantvarmeforseglingsstenger som påfører varme og trykk på posefilmen ved forseglingssonen for å smelte og smelte sammen de indre filmlagene. Stagbredde, temperatur, oppholdstid og avkjølingstid er alle justerbare parametere som må optimaliseres for det spesifikke filmmaterialet og tykkelsen som brukes. Bredere forseglingsstenger gir mer robuste forseglinger ved å skape en bredere smeltet sone, noe som er spesielt viktig for tunge eller skarpkantede granuler som kan belaste forseglingsområdet under håndtering av pakken. Forsegling med dobbel stang – påføring av en dobbel forsegling med et kutt mellom de to forseglingene – gir en redundant barriere og er standard på pakkelinjer for produkter der forseglingssvikt har betydelige kvalitets- eller sikkerhetskonsekvenser.
Den vanligste årsaken til forseglingssvikt i granulatvakuumemballasje er produktforurensning av forseglingsområdet - granulat eller granulatstøv fanget mellom filmlagene på punktet der forseglingen dannes. Selv et enkelt granulat i forseglingssonen skaper en kanal der luft kan komme inn i pakken igjen over tid, og ødelegge vakuumet. Dette er spesielt problematisk for støvete granulater, fine partikkelprodukter og granuler som genererer finstoff under fylling. Avbøtende tilnærminger inkluderer bruk av poseformater med bredere tomrom over fyllingslinjen før forsegling, installasjon av vibrasjons- eller bankemekanismer for å sette produktet bort fra forseglingssonen før forseglingssyklusen, og påføring av en forsiktig luftrensing over posens åpning før vakuum påføres for å fjerne løse partikler fra forseglingsområdet.
Ikke alle fleksible emballasjefilmer forsegler pålitelig under vakuumforhold, og filmvalg må vurderes sammen med maskinforseglingssystemets evne. Høybarriere flerlagsfilmer – typisk PA/PE (nylon/polyetylen) eller PA/EVOH/PE-laminater – er standarden for vakuumgranulatemballasje fordi de kombinerer oksygenbarriereegenskapene som er nødvendige for å opprettholde vakuumintegriteten med forseglingsevnen som trengs for varmeforseglingsutstyr. PA/PE-filmer forsegles pålitelig over et forseglingstemperaturområde på 130–160°C og er de mest kompatible med standard tetningsstangkonfigurasjoner for vakuumpakkemaskiner. Tykkere filmer (90–120 mikron) foretrekkes for tunge eller skarpe granulatprodukter som risikerer å punktere tynnere emballasje under transport.
Bruksområdet for vakuumgranulatpakkemaskiner spenner over matproduksjon, industriell produksjon, landbruk og spesialkjemikalier. Mens maskinene deler felles ingeniørprinsipper på tvers av applikasjoner, varierer den spesifikke konfigurasjonen – vakuumnivå, fyllesystem, standard for hygienisk design og produksjonshastighet – betydelig etter bransje og produkttype.
Når man sammenligner vakuumgranulatpakkemaskiner fra forskjellige produsenter eller for forskjellige produksjonskrav, forhindrer en strukturert spesifikasjonssammenligning den vanlige feilen med å evaluere maskiner på overskriftsdata alene mens man overser parametere som har lik eller større innvirkning på faktisk produksjonsytelse.
| Spesifikasjon | Hva du bør sjekke | Hvorfor det betyr noe |
| Utgangshastighet (pakker/min) | Verifisert på målprodukt og pakkevekt | Overskriftspriser oppgis ofte ved optimale forhold |
| Vakuumnivå oppnåelig | Resttrykk i mbar ved nominell syklustid | Bestemmer faktisk O₂-ekskluderingsytelse |
| Fyllingsnøyaktighet | ±g ved målvekt med faktisk produkt | Påvirker give-away og overholdelse av forskrifter |
| Pakkevektområde | Min og maks vekt uten verktøyskift | Påvirker fleksibiliteten for endringer i SKU-området |
| Kompatibilitet med poseformat | Flat veske, stående veske, kilepose, putepose | Begrenser eller muliggjør alternativer for emballasjedesign |
| Byttetid | Det kreves minutter for å endre pakningsstørrelse eller produkt | Kritisk for operasjoner som kjører flere SKUer |
| Hygienisk designstandard | Matkvalitets SS, IP-vurdering, CIP-evne | Nødvendig for mat- og farmasøytiske applikasjoner |
En vakuumgranulatpakkemaskin er en kapitalinvestering som må opprettholde konsistent produksjonskvalitet over år med produksjonsbruk. Vedlikeholdskravene er ikke ensartede på tvers av maskintyper og konfigurasjoner, og å forstå hva en gitt maskin trenger før kjøp – i stedet for å oppdage det etter installasjon – er en del av en fornuftig beslutning om kapitalutstyr.
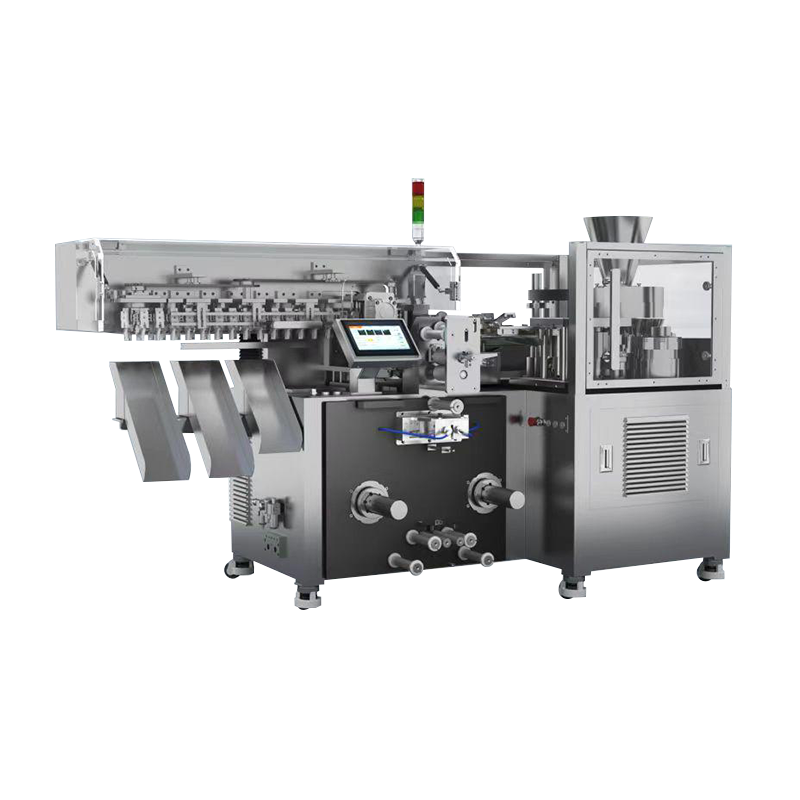
Hovedtekniske parametere: 1) utstyrsmodell: MP140; 2) Designet pakkehastighet: 400-600 pakker/minutt; 3) ferdige pakkedimensjoner:...
Se detaljer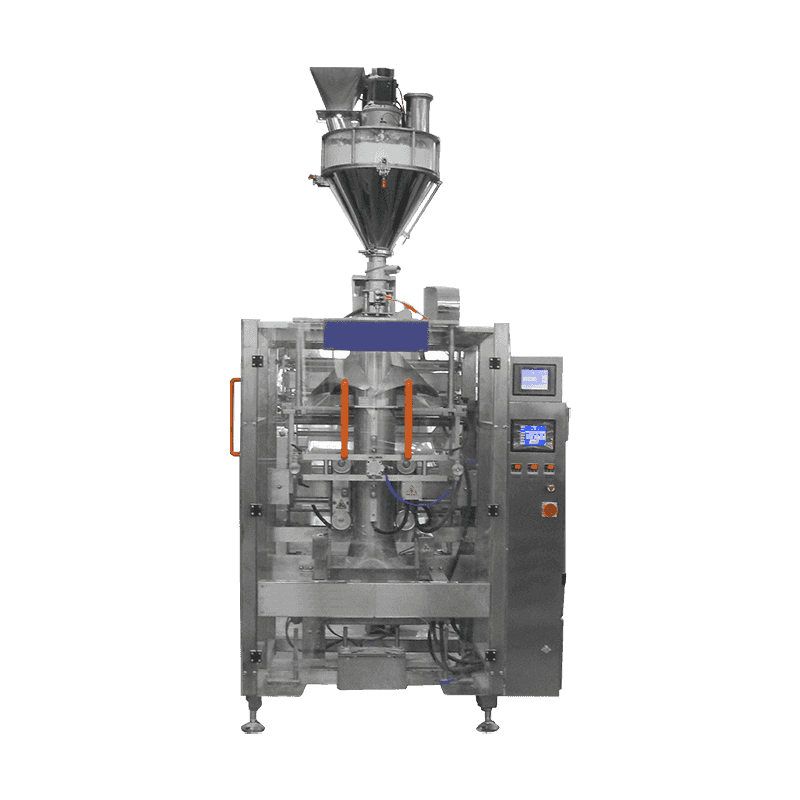
Dette emballasjesystemet kombinerer en skrue -veiemaskin med 5000F/7300F/1100F vertikal fyllings- og emballasjemaskin, noe som gjør det ideelt for ...
Se detaljer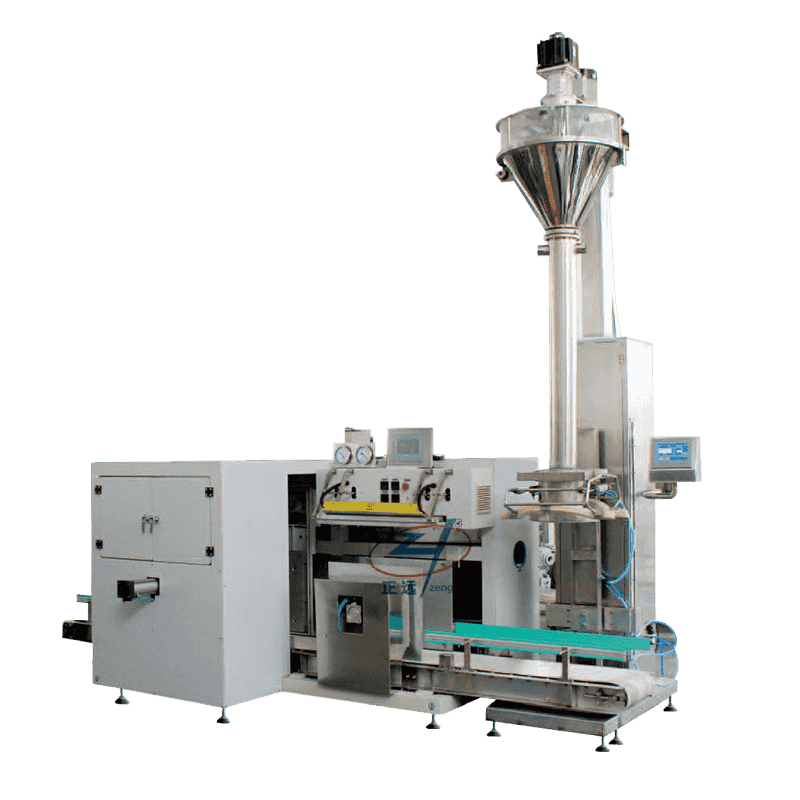
MP25K vakuumemballasjemaskin er designet for å effektivisere emballasjeprosessen, utføre fôring, veiing, fylling, forming, støvsuging, forsegling o...
Se detaljer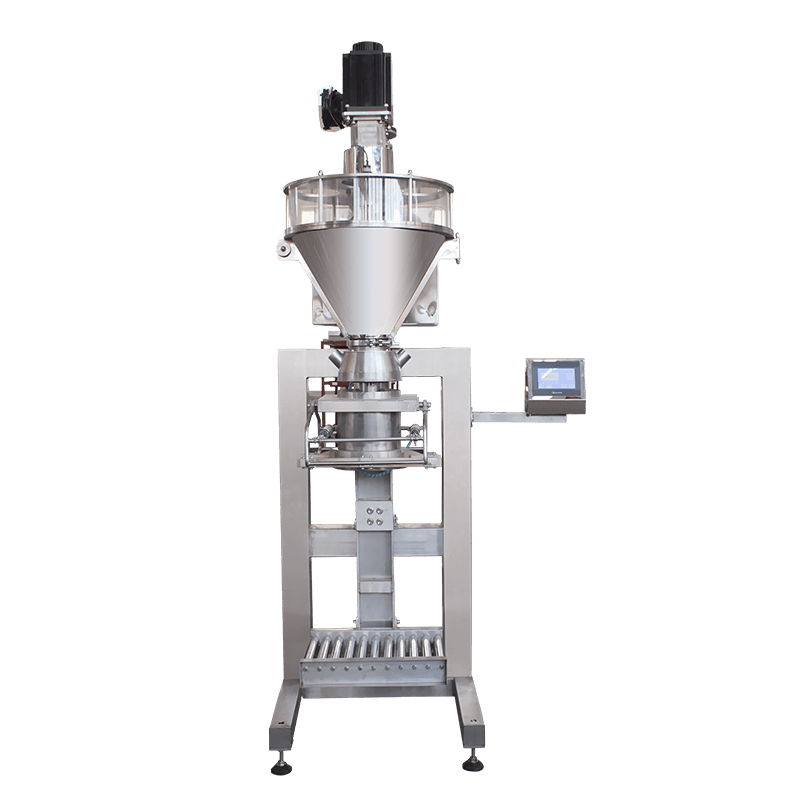
Beskrivelse Denne emballasjeenheten kombinerer et skruefyllstoff med en kompakt transportør for å levere presise måle- og fyllingsfunksjone...
Se detaljer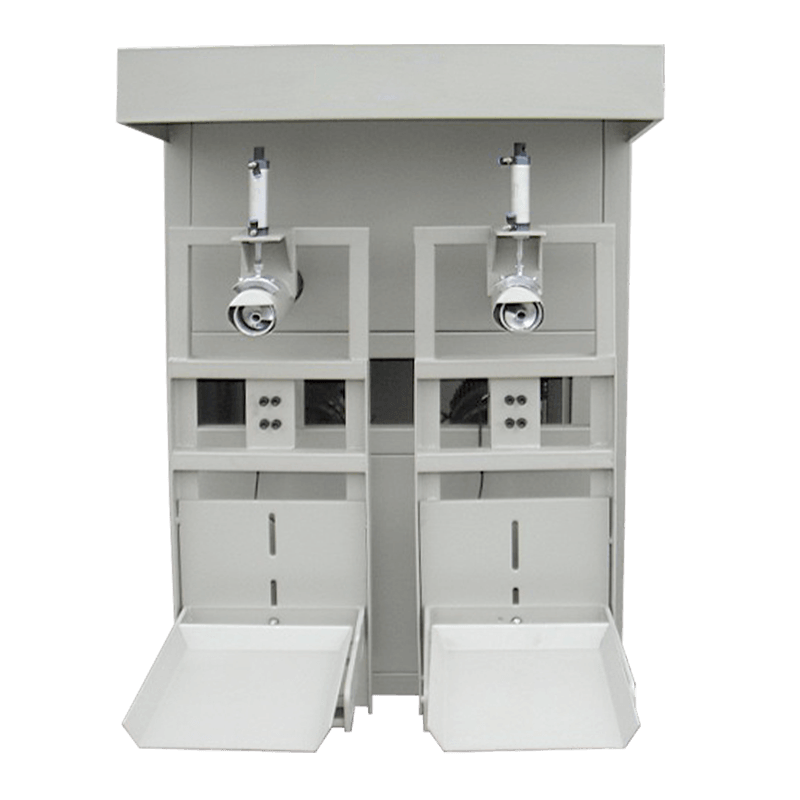
Denne høyytelsesventilposen som veier og fyllingsmaskiner er ideell for å emballasje tørrmørtel, sement, kalk, gipspulver, tungt kalsiumpulver, kva...
Se detaljer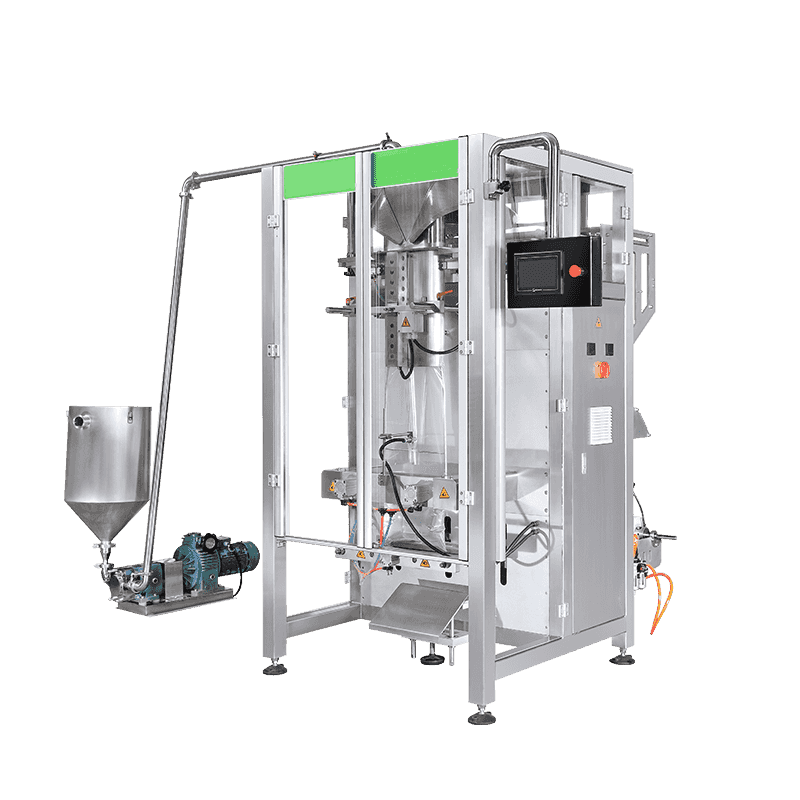
Denne enheten er designet spesielt for å oppfylle kravene til måling og fylle materialer med høy viskositet. Utstyrt med en servo-rotormålingspumpe...
Se detaljer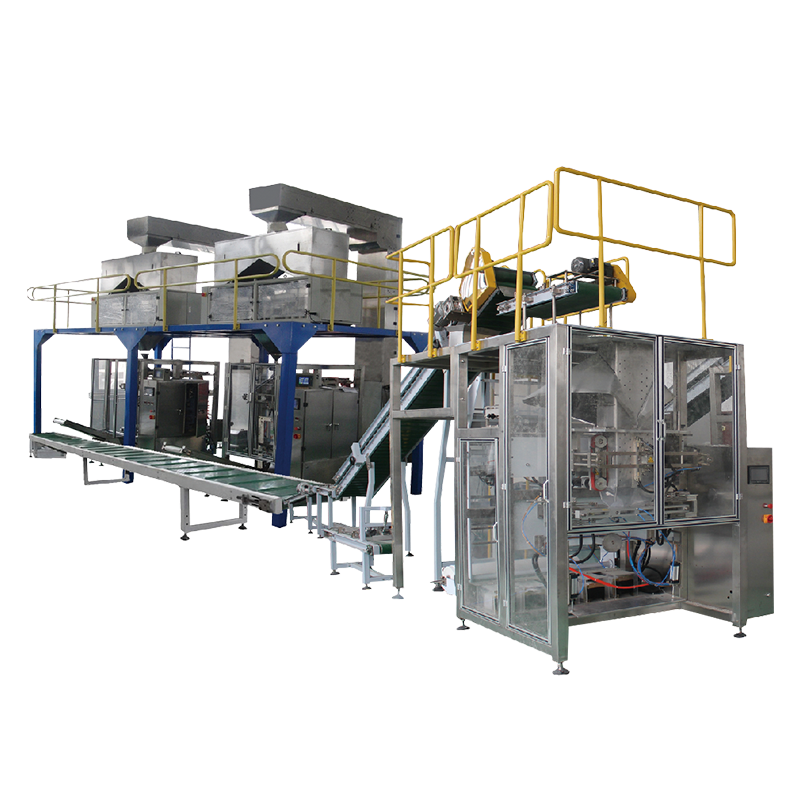
Kort introduksjon: Denne helautomatiske emballasjeenheten er designet for å laste inn ferdigpakkede små poser (100-1000 g) i sammensatte fi...
Se detaljer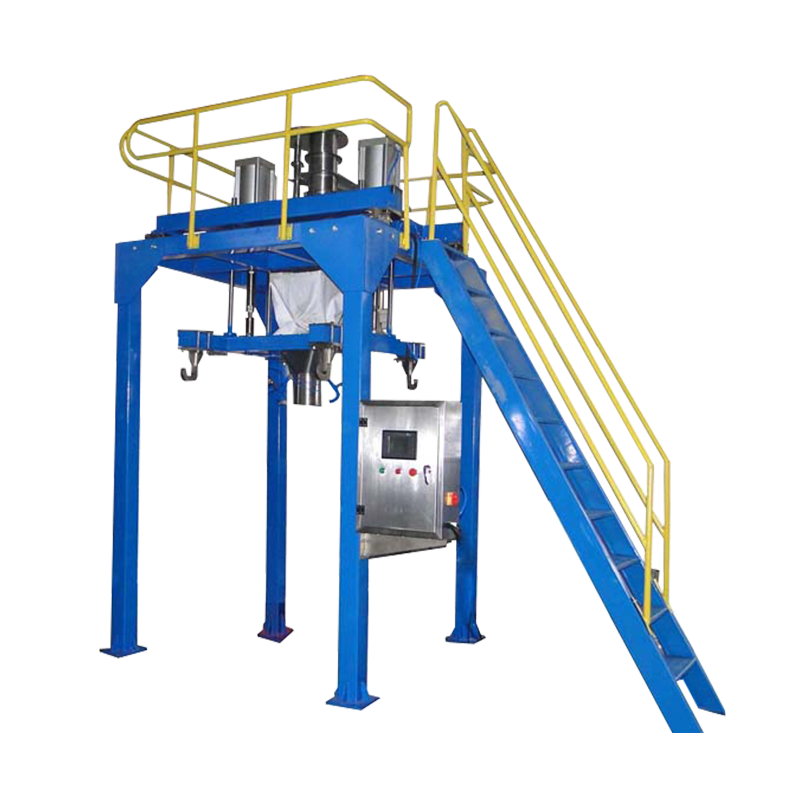
Fordeler: MP1000K kvantitativ tonemballasjemaskin har et avansert veiesystem med en høypresisjonssensor (0,02% nøyaktighet) og en høyoppløs...
Se detaljer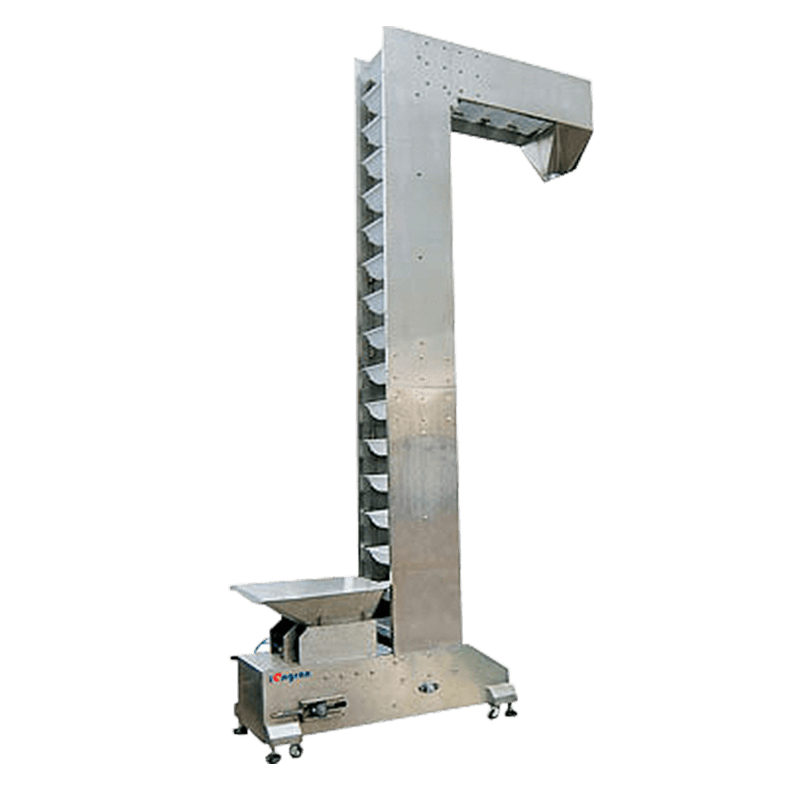
Driftsprinsipp og nøkkelfunksjoner Bøtteheisen vår opererer gjennom en kjededrevet heise, designet for vertikal transport av små blokker og...
Se detaljer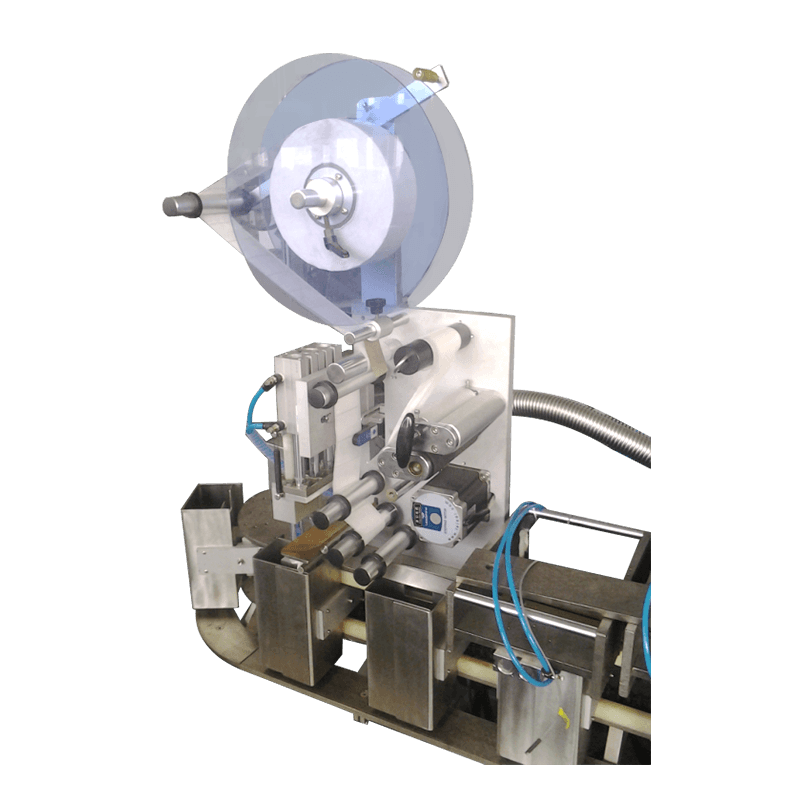
Den høye presisjons automatiske merkemaskinen er designet for å levere nøyaktig og effektiv merking for et bredt spekter av produkter. Med en merki...
Se detaljer
Fordeler : Dette utstyret gir sømløs inspeksjon av produkter under kontinuerlig drift, identifiserer ukvalifiserte elementer og utfører...
Se detaljer
1. Utstyrsfunksjoner Palletiserende robotsystem er en nøkkelkomponent i automatisert logistikk. Den transporterer automatisk varer til ...
Se detaljer
Anhui Mach Packing Machinery Co., Ltd. er fokus på forskning og utvikling og produksjon av granulatemaskiner, pulveremaskiner, væske Emballasjemaskiner og helautomatiske produksjonslinjer.
Tushan Road, Xinzhan District, Yaohai District, Hefei City, Anhui Province, Kina
+86 186 5603 2099
Copyright © Anhui Mach Packing Machinery Co., Ltd. All Rights Reserved.

Kontakt oss