Høyhastighetsgranulat og pulverpakkemaskin
Cat:Universal helautomatisk granulatpakkemaskin
Hovedtekniske parametere: 1) utstyrsmodell: MP140; 2) Designet pakkehastighet: 400-600 pakker/minutt; 3) ferdige pakkedimensjoner:...
Se detaljer

No
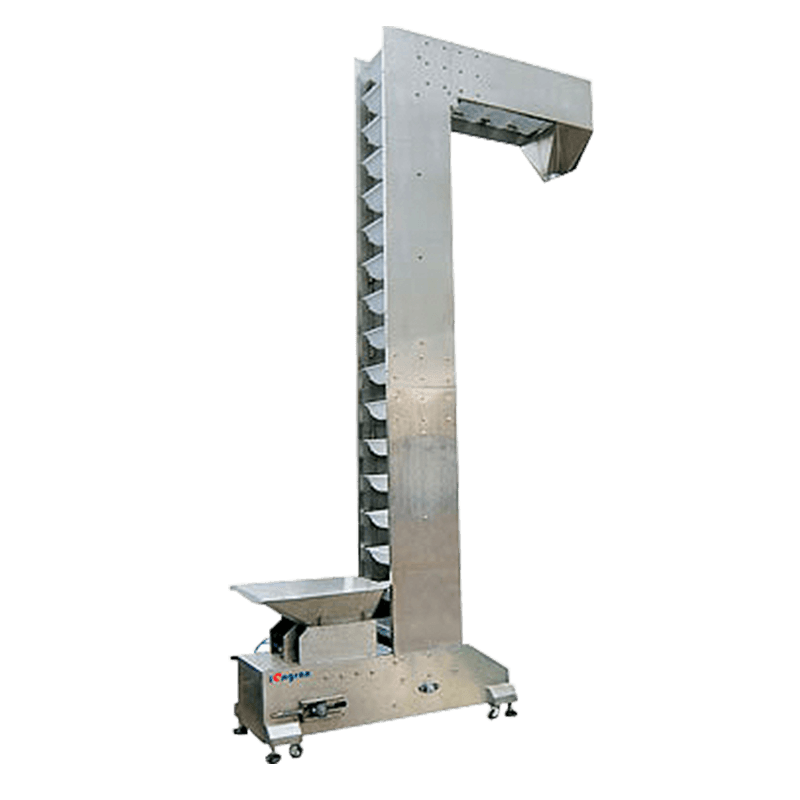
En kjededrevet bøtteheis er en kontinuerlig vertikal transportmaskin som bruker en eller to endeløse kjeder som trekkelement for å frakte en serie skuffer i en kontinuerlig sløyfe, og løfter bulkmaterialer - korn, sement, gjødsel, kull, mineraler eller industripulver - fra et lavere lastepunkt til et forhøyet utslippspunkt. Kjedet kobles til kjedehjul på toppen (hodet) og bunnen (bagasjerommet) av heisen, med drivenheten typisk plassert ved hodedelen der kjedet og bøttene beveger seg over drivhjulet og materialet slippes ut av sentrifugalkraft, tyngdekraft eller en kombinasjon av begge inn i en utløpssjakt.
Den grunnleggende forskjellen mellom kjededrift og beltedrevne skuffeheiser ligger i trekkelementet og driftsforholdene hvert system passer. Belteheiser bruker et transportbånd av gummi eller stoff for å bære skuffene, og tilbyr jevn, stille drift, lavere skuffeslitasje på skjøre materialer og høyere driftshastigheter - men med begrensninger på driftstemperatur, materialslipeevne og maksimal løftehøyde før beltestramming blir problematisk. Kjededrevne bøtteheiser , derimot, bruk stålkjeder som tåler betydelig høyere temperaturer, håndtere grove, slitende og tunge materialer som raskt vil ødelegge et gummibelte, og operere ved lavere hastigheter med høyere skuffefyllingsnivåer – kombinasjonen som gjør kjedeheiser til det foretrukne valget for tunge industrielle applikasjoner, inkludert sementproduksjon, gruvedrift, stålanlegg, råmaterialehåndtering eller kjemisk prosessering.
Å forstå funksjonen til hver hovedkomponent hjelper med spesifikasjoner, feilsøking og vedlikeholdsplanlegging. En kjettingskuffeheis består av flere sammenkoblede systemer som skal være korrekt tilpasset hverandre og til driftsforholdene.
Hodeseksjonen sitter på toppen av heisen og rommer drivhjulet, akselen, lagrene og utløpsrennen. Drivhjulet griper inn i kjedet og overfører dreiemoment fra drivenheten - vanligvis en elektrisk motor koblet gjennom en girkasse og noen ganger en væskekobling eller variabel frekvensdrift - for å trekke det belastede kjedet og skuffene oppover på den stigende siden. Hodeseksjonen gir også utløpspunktet der materialet kommer ut av skuffene inn i den utgående sjakten. Geometrien til hodeseksjonen – kjedehjulsdiameter, panserform og utløpssjaktvinkel – bestemmer om utladning først og fremst skjer ved sentrifugalkast, gravitasjon eller positiv (styrt) utladning, hver egnet til forskjellige materialtyper og driftshastigheter.
Bagasjeromsseksjonen ved bunnen av heisen rommer halehjulet, innløpet for materiallasting og kjedeoppsamlingssystemet. Materiale mates inn i støvelen enten ved gravitasjon gjennom en innløpsrenne (sentrifugallasting) eller ved at bøttene øser materiale fra et basseng i bagasjerommet (gravelasting). Opptaksmekanismen – typisk en skrueoppsamling eller gravitasjonsopptak – justerer spenningen i kjedet ved å flytte haleakselposisjonen, og kompenserer for kjedeforlengelse på grunn av slitasje og termisk ekspansjon. Å opprettholde riktig kjedestramming er avgjørende for jevn drift og for å forhindre at kjedet avspores fra tannhjulene. Bagasjerommet er også det stedet som er mest utsatt for materialoppbygging og slitasje, spesielt i gravebelastede heiser der skuffene gjentatte ganger støter på materialhaugen under fylling.
Heishuset omslutter kjettingen og skuffen langs det vertikale løpet mellom hodet og støvelen, og inneholder materialet, kontrollerer støv og gir strukturell støtte. Foringsrør er vanligvis laget av bløt stålplate for standardapplikasjoner, med rustfritt stål, slitebestandig stål eller spesiallegeringskonstruksjon tilgjengelig for korrosive, høytemperatur- eller svært slitende materialer. Foringsrørseksjoner er boltet sammen i modulære lengder - typisk 1,5 til 3 meter per seksjon - for å tillate transport til stedet og feltmontering til den nødvendige løftehøyden. Inspeksjonsdører med jevne mellomrom langs foringsrøret gir visuell tilgang til kjettingen og skuffene under drift og forenkler vedlikehold og blokkering. For eksplosive støvmiljøer – kornhåndtering er det primære eksemplet – må foringsrøret designes og konstrueres for å være i samsvar med gjeldende ATEX eller tilsvarende standarder for støveksplosjonsbegrensning eller ventilering.
Kjettingen er det definerende elementet i en kjededrevet skuffeelevator og må velges for kombinasjonen av strekkbelastning, slitasje, temperatur og korrosjonsforhold for hver applikasjon. Kjedetyper som brukes i bøtteheiser inkluderer smidde lenkekjeder (også kalt rundlenke eller stiftlenkekjeder), smidbart jernkjede, kjetting av støpt stål og rullekjede i ingeniørklasse. Smidd lenkekjede er den vanligste i tunge gruvedrift og sementapplikasjoner - de smidde stållenkene gir utmerket tretthetsmotstand og slagfasthet. Rullekjede i ingeniørklasse – liknende i konseptet til sykkel- eller motorsykkelkjede, men i mye tyngre industrielle kvaliteter – brukes i heiser der presis stigning er viktig for kjedehjulsinngrep og hvor den lavere vekten på rullekjedet sammenlignet med smidd ledd er fordelaktig for høyhastighetsapplikasjoner. Kjedeavstanden – senter-til-senter-avstanden mellom festepunktene – må samsvare nøyaktig med skuffeavstanden og tannhjulets tanngeometri.
Bøtter are the carrying elements that scoop, transport, and discharge the material. They are manufactured in a range of materials — mild steel, high-chrome white iron, stainless steel, polyethylene, and nylon — and in several profile geometries suited to different material types and operating speeds. Pressed steel buckets are the standard for medium-duty applications. Cast iron or high-chrome white iron buckets are used for highly abrasive materials such as clinker, sand, and ore. Polyethylene and nylon buckets are used for food-grade, pharmaceutical, and mildly abrasive applications where contamination from metal particles is a concern. Bucket profile — the relationship between bucket width, projection (depth), and back-plate height — is matched to the material's bulk density, lump size, and flowability to achieve efficient filling and clean discharge.
Kjedeskuffeheiser er kategorisert etter kjedekonfigurasjon, skuffeavstand og utløpsmetode. Hver type er optimalisert for spesifikke materialegenskaper og kapasitetskrav.
| Type | Kjedekonfigurasjon | Utslippsmetode | Best egnede materialer | Typisk bruk |
| Enkel kjedet sentrifugal | En sentral kjede | Sentrifugalkast | Frittflytende korn, frø, granulat | Kornhåndtering, gjødsel |
| Dobbeltkjedet sentrifugal | To sidekjeder | Sentrifugalkast | Tyngre granulære materialer | Kull, potaske, tilslag |
| Dobbel kjede gravitasjon | To sidekjeder | Tyngdekraft / positiv utladning | Klistrete, klumpete eller skjøre materialer | Klinker, slagg, store kullklumper |
| Superkapasitet / høy kapasitet | To tunge kjeder, store bøtter | Tyngdekraft / positiv utladning | Bulk med høy tetthet | Sementråmel, pukk, malm |
| Kontinuerlig (anheng) bøtte | To kjeder, tettsittende bøtter | Positiv utladning (bøtte tipper over neste bøtte) | Skjøre, klebrige eller luftede materialer | Sement, flyveaske, alumina, kjemikalier |
Den kontinuerlige skuffeheisen - hvor skuffene er plassert så tett at baksiden av den fremste skuffen fungerer som en styreflate for materiale som tømmes fra den etterfølgende skuffen - fortjener spesiell oppmerksomhet fordi dens driftsprinsipp er fundamentalt forskjellig fra sentrifugalutløpstyper. Ved hodet, i stedet for å kaste materiale utover med sentrifugalkraft, passerer bøttene over hodekjedehjulet og tipper fremover, og tømmer materiale på baksiden av den foregående bøtten og derfra inn i utløpsrennen. Denne positive utladningsmekanismen er uavhengig av driftshastighet, som gjør at kontinuerlige bøtteheiser kan kjøre med lavere hastigheter enn sentrifugaltyper – en fordel for skjøre materialer som ville bli skadet av høyhastighetspåvirkningen av sentrifugalutladning, og for klebrige eller sammenhengende materialer som ikke selvutlades rent ved sentrifugalkast.
Korrekt dimensjonering av en elevator med kjededrevne skuffer krever beregning av nødvendig volumetrisk og massegjennomstrømning og deretter velge en skuffestørrelse, skuffeavstand, kjedehastighet og drivkraft som sammen leverer den gjennomstrømningen pålitelig. Underdimensjonering skaper en flaskehals i systemet; overdimensjonering sløser med kapital og øker driftskostnadene. Følgende metodikk dekker de viktigste dimensjoneringstrinnene.
Den teoretiske volumetriske kapasiteten til en skuffeheis beregnes ut fra skuffevolumet, skuffefyllingsfaktoren, kjedehastigheten og skuffeavstanden. Formelen er: Q (m³/h) = (V × φ × 3600 × v) / a, der V er bøttevolumet i liter, φ er fyllfaktoren (typisk 0,6 til 0,85 avhengig av materialflytbarhet og lastemetode), v er kjedehastigheten i meter per sekund, og a er bøttestigningen (avstand mellom bøttepunkter). Massegjennomstrømning oppnås deretter ved å multiplisere volumetrisk kapasitet med materialets bulkdensitet. For materialer med høy bulktetthet – som jernmalm ved 2,0 til 2,5 t/m³ – må kjettingen og skuffen velges for den resulterende høye massebelastningen per lineær meter kjede, ikke bare den volumetriske gjennomstrømningen.
Kjedehastighet i bøtteheiser er vesentlig lavere enn remhastighet i tilsvarende belteheiser, noe som gjenspeiler den tyngre kjedemassen og behovet for å unngå for store sentrifugalkrefter på kjedet ved kjedehjulskontakt. Typiske kjedehastigheter varierer fra 0,4 til 1,0 m/s for heavy-duty doble kjede gravitasjonselevatorer, økende til 1,0 til 1,8 m/s for sentrifugale utløpstyper, og overskrider sjelden 2,0 m/s for noen kjedeheisapplikasjoner. Høyere kjedehastigheter øker kapasiteten for et gitt skuffevolum og -avstand, men øker også kjedeslitasjen, kjedehjulsslitasjen og støtbelastningen på kjettingleddene når skuffene kommer inn i bagasjerommet. For materialer som er slipende, klumpete eller temperaturfølsomme, forlenger konservativt valg av kjedehastighet levetiden betydelig.
Drivkraften som kreves for en kjedeskuffeheis er summen av kraften som trengs for å løfte materialet (den nyttige arbeidskomponenten) og kraften som forbrukes av kjedefriksjon, skuffeluftmotstand og drivtogstap. Løftekraften er: P_lift (kW) = (Q × H × g) / (3600 × η), der Q er massegjennomstrømning i t/h, H er løftehøyde i meter, g er gravitasjonsakselerasjon (9,81 m/s²), og η er total driveffektivitet (typisk 0,85 til 0,92 for kombinert girkasse og kjededrift). Total installert motoreffekt inkluderer en servicefaktor på 1,25 til 1,5 over det beregnede kravet for å imøtekomme oppstartsbelastninger, sporadiske overbelastninger og den ekstra kjedefriksjonen som utvikles når kjedet slites og forlenges over levetiden.
Kjededrevne bøtteheiser håndterer et bredere utvalg av vanskelige materialer enn belteheiser, men ikke alle materialer er like enkle å håndtere. Følgende materialegenskaper har spesifikke implikasjoner for heisdesign og komponentvalg.
Kjettingen er den mest kritiske og mest feilutsatte komponenten i en kjededrevet skuffeheis. Riktig kjedevalg og strekkbelastningshåndtering er de viktigste tekniske beslutningene i heisdesign.
Maksimal kjedespenning oppstår på den oppadgående belastede siden ved hodedrevet, og er summen av vekten av det belastede kjedet og skuffene på den stigende siden pluss spenningen som kreves for å trekke det tomme kjedet og skuffene på den nedadgående siden mot tyngdekraften og friksjon. For en dobbelkjedeheis deles den totale spenningen likt mellom de to kjedene, så arbeidsspenningen per kjede er halvparten av den totale beregnede spenningen. Den valgte kjettingen må ha en minimumsbruddlast (MBL) betydelig over den beregnede arbeidsspenningen — en minimumssikkerhetsfaktor på 7:1 mot MBL er konvensjonell for skuffeheiskjeder i kontinuerlig drift, som stiger til 10:1 for applikasjoner med alvorlig støtbelastning fra store klumpmaterialer eller hyppige starter mot full belastning.
Kjedeutmattelse - den progressive svekkelsen av kjettingledd under gjentatt syklisk belastning - er den primære feilmodusen i velholdte heiskjeder i stedet for statisk overbelastning. Utmattelseslevetiden til en kjede er sterkt avhengig av forholdet mellom arbeidsspenning og MBL - kjeder som drives med lavere brøkdeler av MBL varer uforholdsmessig lenger enn kjeder som presses nærmere sin nominelle kapasitet. Å velge neste kjedestørrelse over minimumskravet ved beregning er ofte berettiget på grunnlag av livssykluskostnad, ettersom den ekstra kostnaden for tyngre kjede er liten i forhold til kostnaden for ikke-planlagt nedetid for kjedebytte.
En kjededrevet bøtteheis er en mekanisk enkel maskin, men en som brytes raskt ned hvis vedlikeholdet blir forsømt. Følgende vedlikeholdspraksis har størst innvirkning på levetid og tilgjengelighet.
Å kjøpe en kjededrevet skuffeheis er en betydelig kapitalinvestering, og driftsytelsen og de totale eierkostnadene avhenger sterkt av hvor godt spesifikasjonen samsvarer med de faktiske applikasjonskravene. Følgende evalueringsrammeverk dekker nøkkelspørsmålene som må løses før du forplikter deg til en leverandør eller design.
Hovedtekniske parametere: 1) utstyrsmodell: MP140; 2) Designet pakkehastighet: 400-600 pakker/minutt; 3) ferdige pakkedimensjoner:...
Se detaljer
MP-500N/500N2 intern vakuumemballasjemaskin tilbyr helautomatiserte, strømlinjeformede operasjoner, inkludert fôring, veiing, poseforming, fylling,...
Se detaljer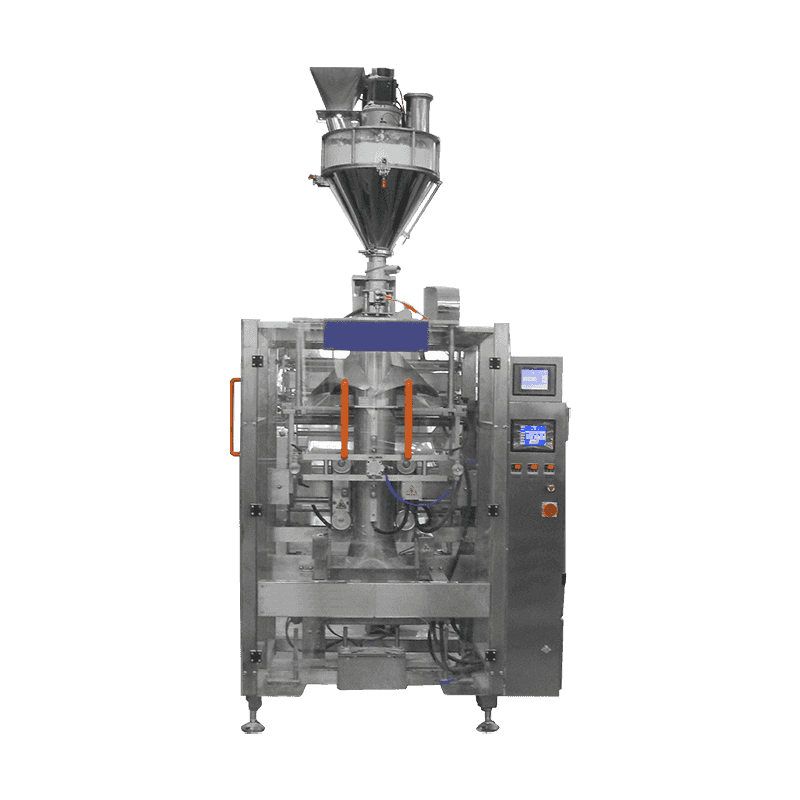
Dette emballasjesystemet kombinerer en skrue -veiemaskin med 5000F/7300F/1100F vertikal fyllings- og emballasjemaskin, noe som gjør det ideelt for ...
Se detaljer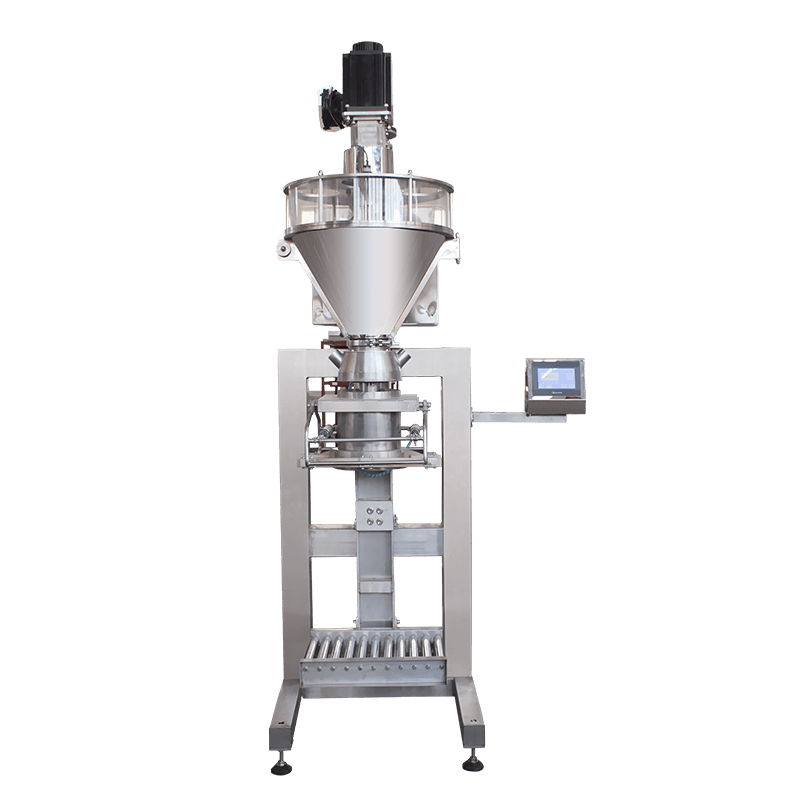
Beskrivelse Denne emballasjeenheten kombinerer et skruefyllstoff med en kompakt transportør for å levere presise måle- og fyllingsfunksjone...
Se detaljer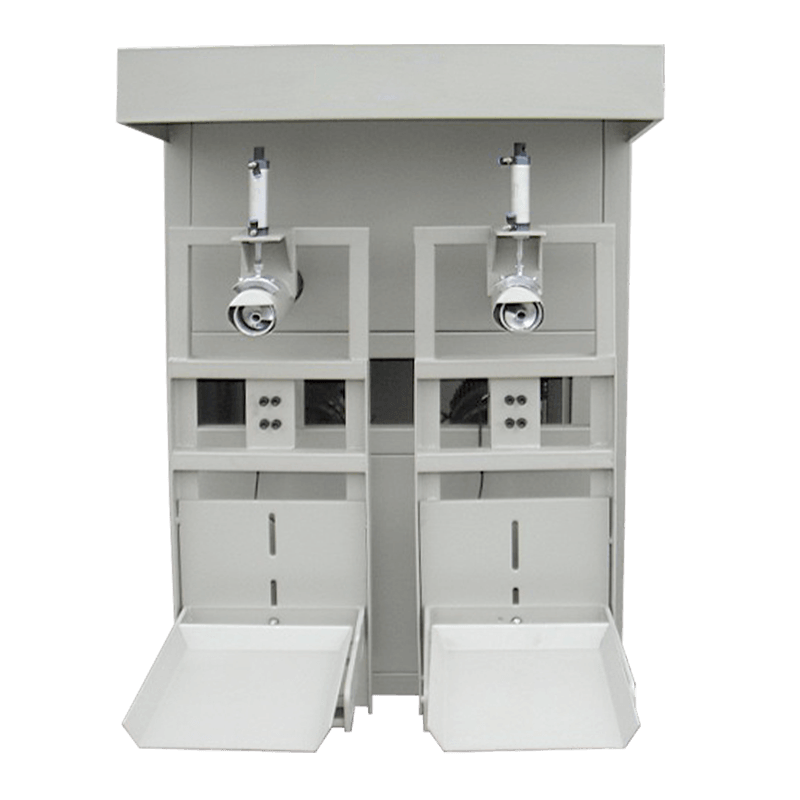
Denne høyytelsesventilposen som veier og fyllingsmaskiner er ideell for å emballasje tørrmørtel, sement, kalk, gipspulver, tungt kalsiumpulver, kva...
Se detaljer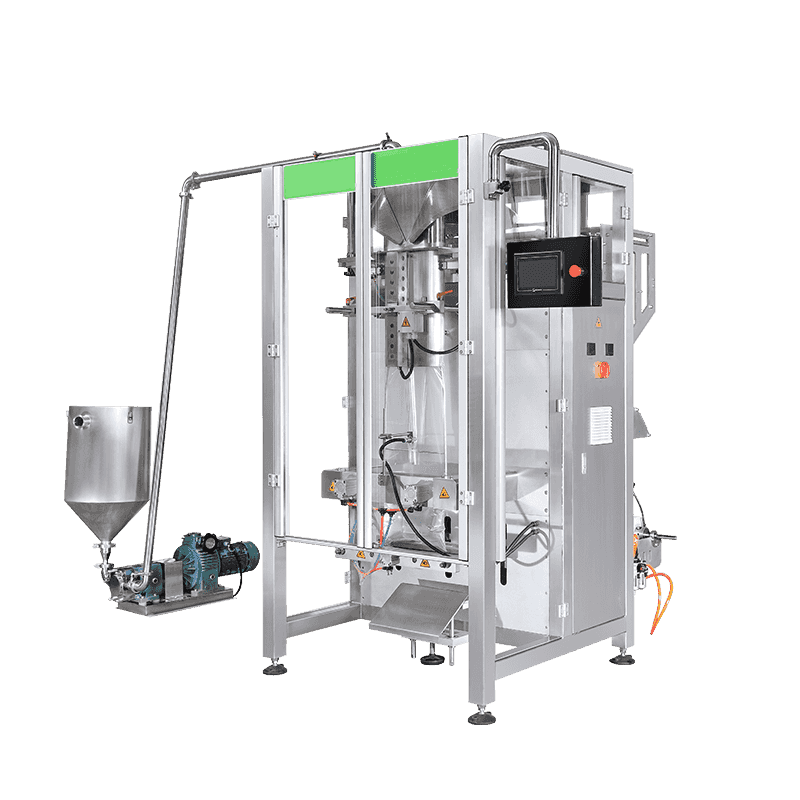
Denne enheten er designet spesielt for å oppfylle kravene til måling og fylle materialer med høy viskositet. Utstyrt med en servo-rotormålingspumpe...
Se detaljer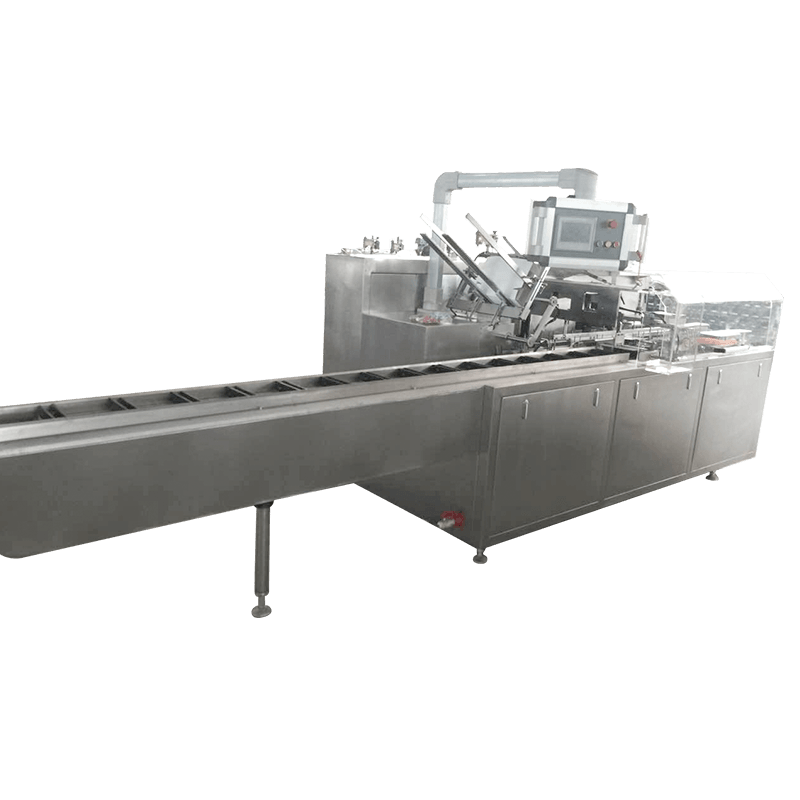
Automatisert emballasjeprosess: Denne maskinen tilbyr automatisert fôring, boksåpning, produktinnsetting og forsegling i en strømlinjeforme...
Se detaljer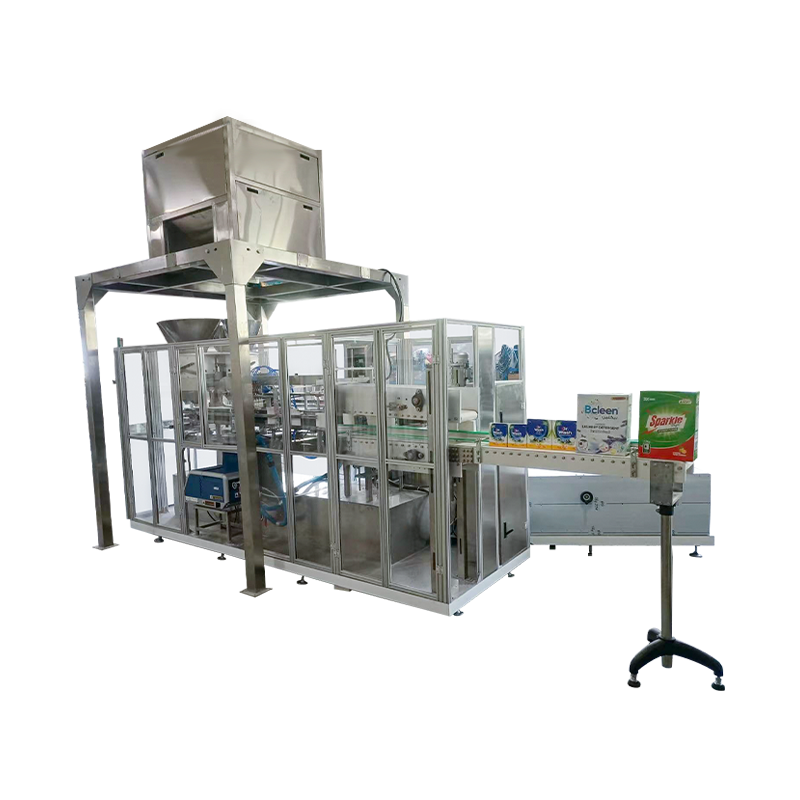
Formål og funksjoner MP-100-kartoneringsmaskinen er i stand til pålitelig å laste inn forskjellige materialer som granuler, pulver og pakke...
Se detaljer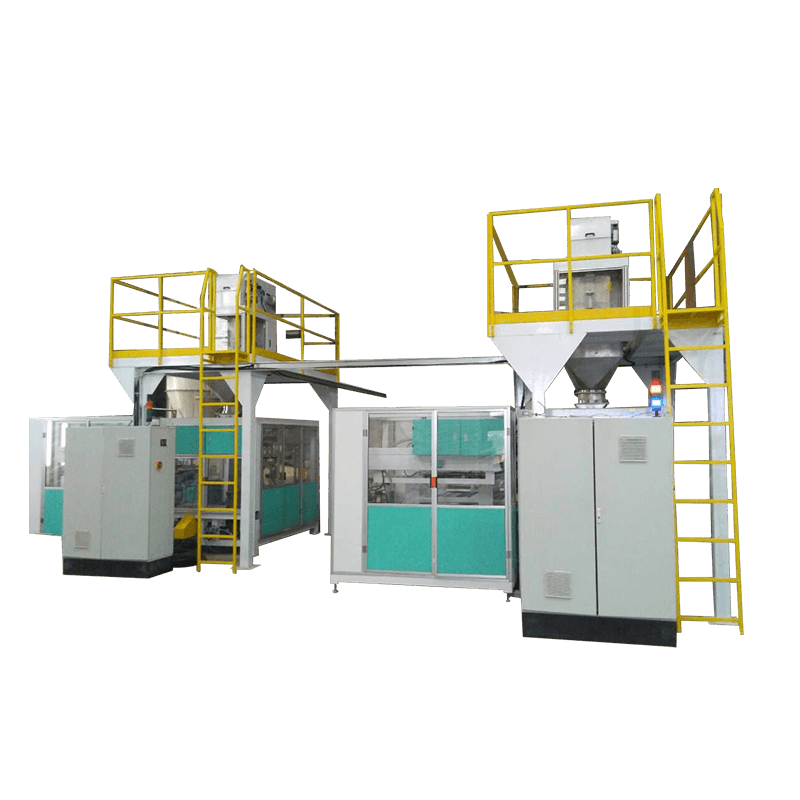
MPHB50 er et avansert emballasjesystem som integrerer automatisk veiing, posefôring, fylling, pakking, forsegling og levering. Designet for å funge...
Se detaljer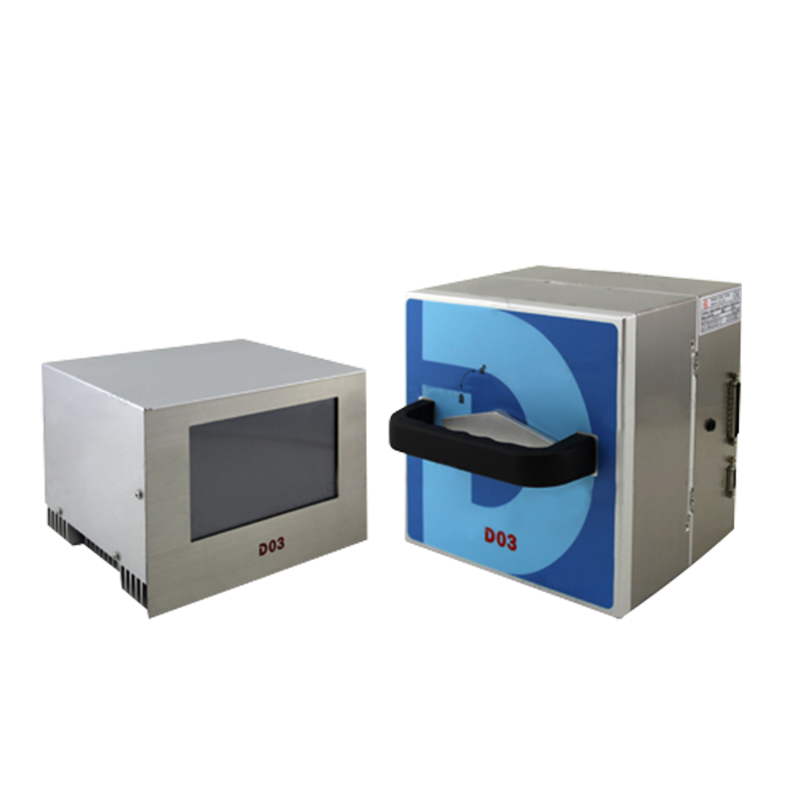
Funksjoner: ● leverer en klar, solid kodingseffekt. ● Bygget for å motstå forskjellige feltmiljøer og støtte utvidet drift med høy belas...
Se detaljer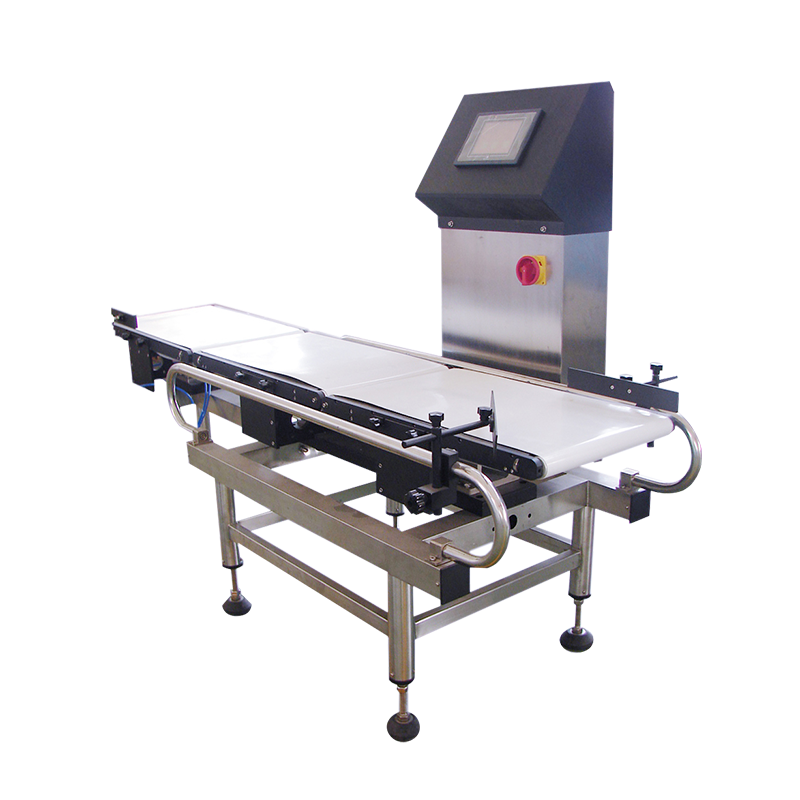
Fordeler : Dette utstyret gir sømløs inspeksjon av produkter under kontinuerlig drift, identifiserer ukvalifiserte elementer og utfører...
Se detaljer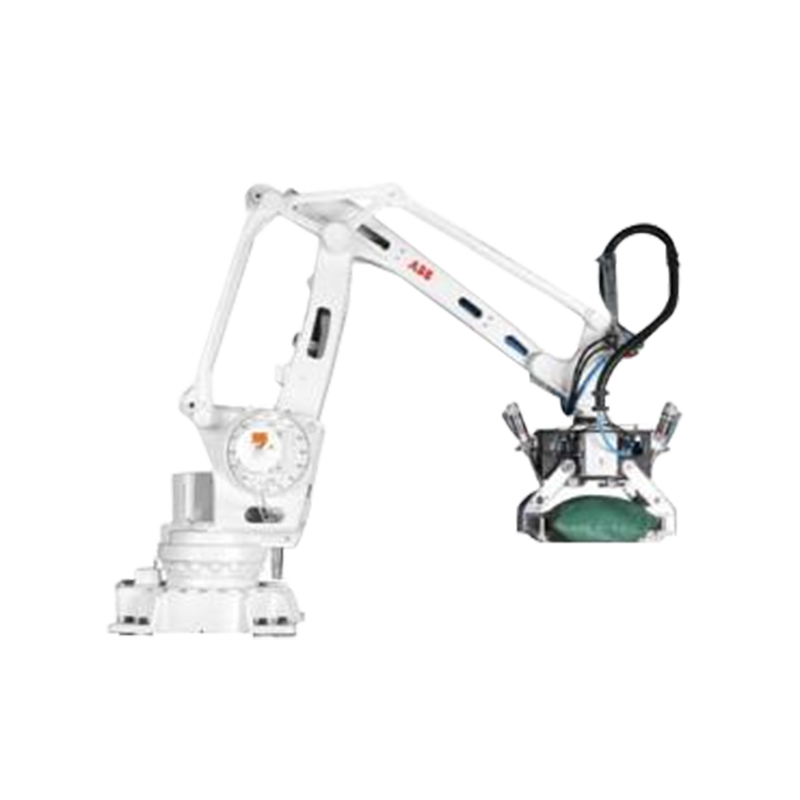
1. Utstyrsfunksjoner Palletiserende robotsystem er en nøkkelkomponent i automatisert logistikk. Den transporterer automatisk varer til ...
Se detaljer
Anhui Mach Packing Machinery Co., Ltd. er fokus på forskning og utvikling og produksjon av granulatemaskiner, pulveremaskiner, væske Emballasjemaskiner og helautomatiske produksjonslinjer.
Tushan Road, Xinzhan District, Yaohai District, Hefei City, Anhui Province, Kina
+86 186 5603 2099
Copyright © Anhui Mach Packing Machinery Co., Ltd. All Rights Reserved.

Kontakt oss